

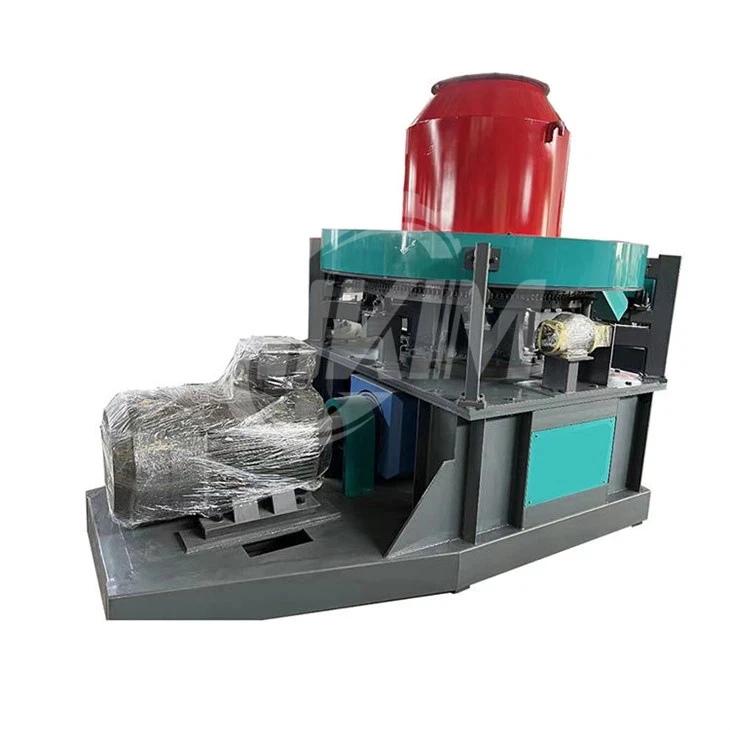
Gatavās biomasas briketēšanas mašīnas daļiņas ir saliektas un saplaisājušas. Galvenais šīs parādības iemesls ir tas, ka biomasas briketēšanas mašīnas griezēja pozīcija un spiediens nav pietiekams, un izejvielu pārstrādes laukums ir pārāk liels. Uzlabotā metode ir izmantot formēšanas mašīnas spiedienu, lai uzlabotu griešanas mašīnas pozīcijas skaidrību. Izejvielas var atkal sasmalcināt un apstrādāt līdz atbilstošai smalkumam. Biomasas briketēšanas iekārtas gatavā produkta šķērsgriezumā ir plaisas, taču tās pilnībā nenosedz plaisas. Tas galvenokārt ir tāpēc, ka izejmateriālos ir dažas garas daļiņas. Uzlabošanas metode ir atkal sasmalcināt izejvielas.

|
Modelis |
Jauda |
Jauda |
Briketes izmērs |
Caurumu daudzums |
|
MK-550 |
55kw |
1t/h-1.5t/h |
32 * 32 mm |
36gab |
|
MK-750 |
75 kW |
1.5t/h-2t/h |
32 * 32 mm |
54gab |
|
MK-900 |
90kw |
2t/h-2.5t/h |
32*32mm |
72 gab |
|
MK-1600 |
160kw |
2.5t/h-3t/h |
32*32mm |
120gab |
Uz gatavo daļiņu virsmas parādās vertikālas plaisas, ko galvenokārt izraisa reakcija starp ūdeni un principu, ekstrudējot veidni ar pārmērīgu mitrumu. Risinājums ir apstrādāto izejvielu mitruma satura kontrole. Daļiņu virsma ir nelīdzena un nav gluda. Šīs parādības tiešais cēlonis ir problēmas ar pārstrādei izmantotajām izejvielām. Iekšpusē ir materiāli ar lielu diametru un augstu cietību. Pārmērīgs mitruma saturs izejvielās radīs apstrādātā gatavā produkta virsmas nelīdzenumu. Mēs regulāri veicam aprīkojuma apkopi.